


橡胶密封件喷霜析出?从硬脂酸锌颗粒分散与硫化窗口排查
橡胶密封件喷霜析出?从硬脂酸锌颗粒分散与硫化窗口排查
橡胶密封件表面发白、喷霜、析出,或者脱模以后有点发黏,不少人第一反应就是硫化不到位。可真把混炼、硫化还有后熟成这些环节挨个捋一遍,往往又会发现,硬脂酸盐这类润滑分散助剂怎么加、分散得匀不匀,跟硫化体系搭不搭,也会左右胶料表面状态和尺寸稳定性。硬脂酸锌颗粒本来是帮忙脱模、改善流动的,可一旦在配方里迁得太快、局部扎堆,再赶上加工温度跟硫化节奏对不上,它反倒容易变成表面异常的源头。
不少工程人员碰到这种情况,习惯简单说成“加多了”,要不就是“材料不耐迁移”,却没太留意助剂形态、胶料极性、填料吸附、硫化速度和模具温度这几样其实是连在一起的。做密封件的厂家平时常遇到表面析出、分散不均这类毛病,下面就顺着颗粒形态、配方适配和工艺窗口几块聊聊,也方便大家排查时心里有个谱。
先说硬脂酸锌在胶料里到底干啥。它属于金属皂类助剂,橡胶加工里一般拿来做内润滑、外润滑,顺带帮着分散、改善脱模。混炼那会儿,它能让填料润湿、分散得快一点;胶料流动充模的时候,又能把摩擦阻力降下来。密封件结构通常都不简单,唇口、沟槽、薄壁这些位置,对流动性、缺胶、粘模都挺敏感,所以用这类助剂,加工方便和成品表面状态两头都得顾着。
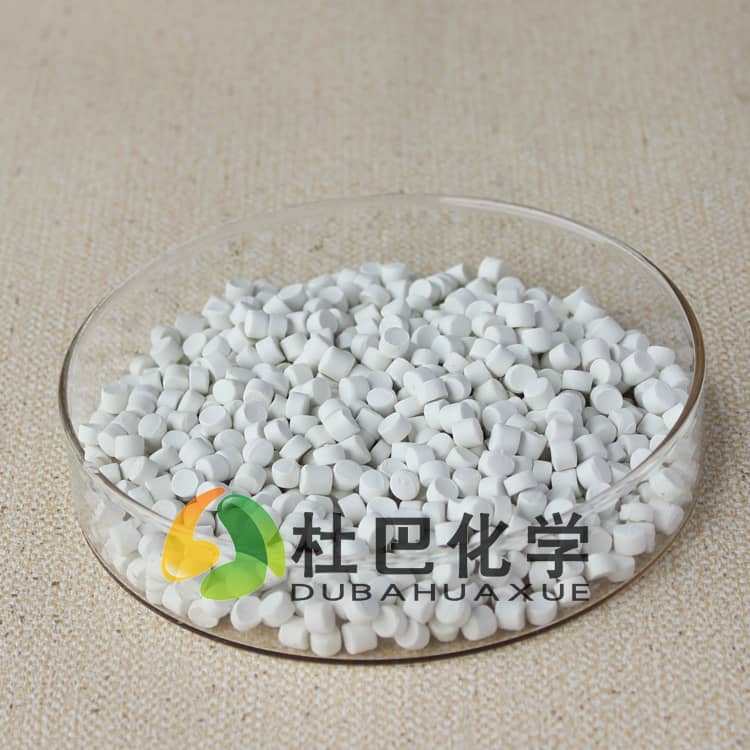
比起细粉,颗粒状或者预分散的形态更好自动称量,现场扬尘也小,投料时分散均匀性通常还更有保障。不过“颗粒好投料”可不等于天生就不析出,要是颗粒内部结合得不牢,载体跟胶种相容性不够,或者混炼剪切没把它均匀打开,局部照样会出现浓度差。等硫化完了,那些没真正融进体系平衡里的成分还接着往表面跑,发白、雾面、摸着不对劲,甚至后面装配出问题,都可能这么来的。
硬脂酸锌颗粒惹出的异常,多数时候不是某一项作用太强,而是分散、迁移、硫化这几环凑到一块儿了。混炼阶段就有一种看不见的富集,密炼机或开炼机的剪切、温度、投料顺序要是不合适,助剂可能就窝在局部胶团里。刚看外观未必能马上发现,可薄通、停放或者返炼以后,表面说不定就冒出细小亮点、油痕或者不均匀的东西。密封件对表面要求本来就高,局部富集还会牵扯胶料跟金属嵌件、后续粘接以及表面标识的结合。
到了硫化阶段,迁移释放就更明显。硬脂酸锌本身有一定迁移倾向,胶料进了模具,温度一升,体系黏度往下掉,小分子或者相容性差的成分更容易往界面挪。硫化起步要是偏慢,胶料在低黏度状态待得太久,润滑脱模的东西就更容易聚到制品表面;反过来,为了赶产量一味抬高模温,厚壁地方传热还没匀,也可能表面熟得快、里头交联不够,等停放时迁移还在继续。
后熟成和仓储条件也会把这种差异放大。密封件硫化完,一般还要修边、检验、包装,冷却和停放时间不够,或者制品还热着就堆在一起,表面那点微量析出物就可能被压成白雾、印痕,甚至粘连。这类毛病有时会被当成喷霜,觉得只跟促进剂、硫化剂有关,其实润滑分散体系的迁移平衡,也该放进排查范围里。
查硬脂酸锌颗粒相关的异常,光盯着减量并不稳妥。胶种、填料、硫化体系不一样,对它的容纳能力也不同;同样一个添加比例,在这套配方里稳,换到另一套配方里可能就明显迁移。胶种极性跟相容性这块,极性差异会影响助剂在胶相里待不待得住、迁得快不快,工程师得结合主体材料去摸相容边界,不能直接照搬别的胶料用量。炭黑、无机填料和其他活性表面,会吸附一部分加工助剂,填料种类、用量、表面状态一变,体系里能自由迁移的助剂量也就跟着变。促进剂和硫化剂决定交联节奏,交联网络形成太慢,迁移的时间就更长;硫化体系一动,哪怕硬脂酸锌用量没改,表面状态也可能不一样。配方里要是同时用好几种硬脂酸盐、脂肪酸衍生物或脱模成分,还得看总润滑负荷,不能只挑某一种原料单独算账。
所以更靠谱的办法,是把硬脂酸锌颗粒搁进完整配方里看,看它跟活性剂、促进剂、硫化剂、填料和其他加工助剂之间是协同还是叠加,会不会影响交联密度、压缩永久变形、密封回弹这些制品更在意的性能。
颗粒状助剂的好处想真正发挥出来,混炼和硫化条件也得跟上。投料顺序上,通常先让胶料建立起合适的黏度和剪切,再投润滑脱模类成分,太早加进去,剪切容易掉下来,分散也跟不上。混炼温度太低,颗粒不容易均匀打开;太高了又会让胶料黏度下降,润滑成分过早往外迁,具体温度还得结合设备、胶种和配方来定。胶料表面已经有点轻微不均的,可以靠规范薄通把分散一致性拉一拉,但返炼不能老用来弥补前面称量和混炼的波动。要是怀疑表面析出跟交联节奏有关,模具温度、保压时间、制品厚度得一起看,别只在助剂用量上打转;冷却、摆放、包装条件也尽量稳定,热态堆叠造成的印痕和迁移集中能少不少。
采购或者更换硬脂酸锌颗粒时,只比价格、看外观,其实判断不了它适不适合密封件配方。颗粒均不均匀、好不好称、投料后分不分散得开,会影响扬尘、计量稳定性和局部富集风险;跟胶种、填料、硫化体系相不相容,则关系到喷霜、发黏、交联节奏和表面状态。现有的混炼温度、剪切和硫化窗口能不能匹配,也直接影响换料后的稳定性和调试成本;供应与品质控制稳不稳,会反映在胶料加工性能和成品外观的波动上。供应商要是能帮忙一起分析配方和工艺问题,异常排查和配方调整的周期通常也能短一些。
对密封件制造企业来说,要是现有体系已经出现表面白雾、脱模异常、修边发黏,或者胶料流动性忽好忽坏,可以把近期换过的助剂、填料、硫化条件和停放方式搁在一块儿复盘。杜巴化学在橡胶助剂及复配技术方案方面有相应经验,能围绕预分散母胶粒、活性剂、促进剂、硫化剂等体系配合,协助客户从配方改性和工艺改进两个方向找适配思路。
助剂调整不建议拿单次试片结果当唯一依据,密封件更看重长期弹性、压缩变形、耐介质和表面稳定性,配方变更还是要结合小试、工艺复核和制品验证一步步来。有些场景对低尘投料、稳定分散或复配管理要求比较高,也可以评估一下预分散母胶粒这类形态,多组分称量误差和现场波动都能相应减少。如需获取针对性的助剂选型建议与配方优化方向,可联系杜巴化学技术团队。
